您好!欢迎访问亨特乐思龙铝业(广东)有限公司官网!
全国咨询热线:176-2065-7556

 行业新闻
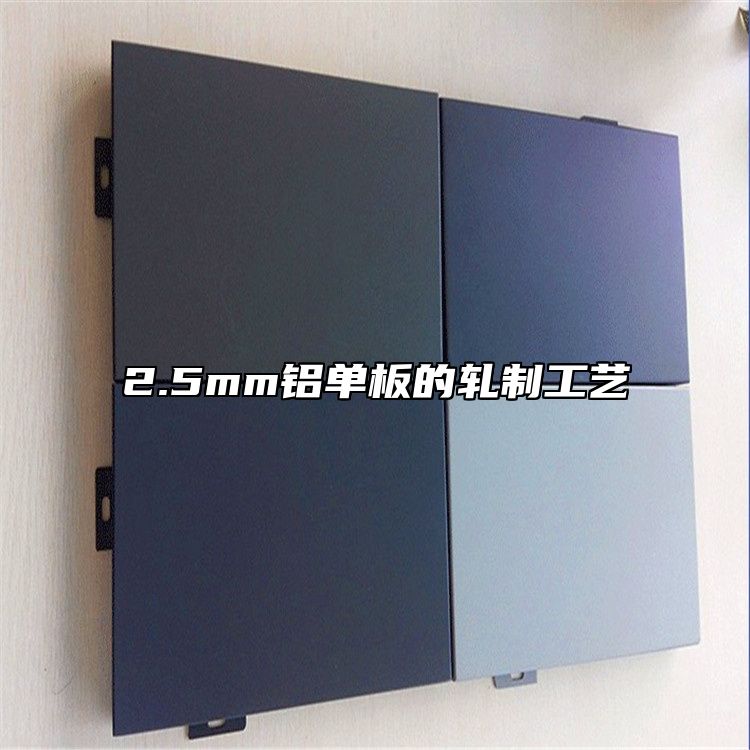
铝单板作为现代建筑装饰材料的重要组成部分,其轧制工艺直接决定了产品的质量和应用性能。特别是2.5mm厚度的铝单板,因其适中的厚度和良好的可加工性,在幕墙、天花吊顶等领域得到广泛应用。本文将详细解析2.5mm铝单板的轧制工艺流程及其关键技术要点。
轧制工艺的第一步是原材料的选择与准备。通常采用1100、3003等系列的铝合金卷材,这些材料具有良好的延展性和耐腐蚀性。原材料进入生产线前需经过严格的质检,确保化学成分和力学性能符合标准要求。随后,铝卷通过开卷机展开,进入清洗阶段,采用碱性脱脂剂去除表面油污和氧化物,为后续轧制提供洁净的基材。
清洗后的铝带进入轧制机组。2.5mm铝单板的轧制通常采用冷轧工艺,通过多道次轧制逐步减薄至目标厚度。初轧阶段使用粗轧机,将铝带从初始厚度(通常为6-8mm)轧制至3-4mm,此过程需控制轧制力和张力,避免材料出现裂纹或变形。中轧和精轧阶段则使用精度更高的轧机,通过调节辊缝和轧制速度,将铝带进一步轧薄至2.5mm,并确保厚度公差控制在±0.1mm以内。
轧制过程中的温度控制至关重要。冷轧虽在室温下进行,但轧制变形会产生热量,需通过乳化液冷却系统维持轧辊和铝带的温度稳定,防止材料因过热而软化或氧化。轧制油的选择也影响表面质量,一般采用低粘度、高润滑性的轧制油,以减少摩擦和划伤。
轧制完成后,铝带进入退火工序。退火旨在消除轧制过程中产生的内应力,恢复材料的韧性和延展性。2.5mm铝单板通常采用批次退火,在保护气氛炉中以300-400℃加热一定时间,随后缓慢冷却。退火后的铝带需进行平整轧制,以改善板形和表面光洁度。
轧制成型的铝单板经过切割、矫直和表面处理(如喷涂或阳极氧化),即可成为建筑装饰用的成品。整个轧制工艺强调精度控制和质量一致性,确保2.5mm铝单板兼具强度、平整度和美观性。
 行业新闻


